Nesting para Corte a Laser: Oficinas de Fibra e Makers de CO2 Não Têm o Mesmo Problema
Pergunte a um dono de laser de fibra e a um hobista de laser de diodo sobre nesting e você vai receber duas respostas diferentes. O dono da fibra tem uma ferramenta de nesting embutida na máquina. O hobista tem um botão de quick-nest no software do laser. Os dois ainda deixam material na mesa, e não pelo mesmo motivo.
Corte a laser são dois mundos, e o problema do nesting se divide bem no meio.
Os dois mundos do laser
Lasers de fibra cortam metal. Chapa, principalmente aço, inox e alumínio, em máquinas que custam tanto quanto um carro. Essas máquinas quase sempre vêm com uma suíte de controle e CAM, mais comumente a família CypCut da Bochu com seu módulo de nesting CypNest. Essa suíte é dona do processo de corte: compensação de kerf, entradas de corte, perfuração, ordem de corte, tudo.
Lasers de CO2 e diodo cortam todo o resto. Compensado, acrílico, couro, papelão. Este mundo roda em grande parte no LightBurn, às vezes no software que veio com a máquina de hobby. Aqui o fluxo geralmente começa em uma ferramenta de design, Inkscape para muita gente, e termina com um arquivo enviado ao laser.
Dois mundos diferentes, um hábito compartilhado: o nesting é tratado como um recurso secundário do software de corte. E nesting não é recurso secundário. Ele decide quanto da sua chapa vira peças e quanto vira sucata.
O problema da fibra: sua suíte aninha, mas aninha do jeito dela
Suítes estilo CypCut são boas em operar a máquina. O nesting embutido delas também é feito para isso, e em peças mais ou menos retangulares faz um bom trabalho.
A dor começa com peças reais. Suportes com recortes, juntas com furos de parafuso, painéis artísticos com recortes no meio. Quando as formas ficam irregulares, um módulo de nesting que se apoia nos retângulos das peças começa a desperdiçar os vãos entre elas. E quando o pedido é de 40 peças em 3 tamanhos de chapa diferentes, você quer que o software diga exatamente quantas chapas carregar, e que sobras guardar.
Há também um fato de fluxo que não surpreende ninguém que roda produção: a suíte que opera sua máquina não gosta que digam a ela como fazer o trabalho dela. Você não vai substituí-la. Não deveria ter que.
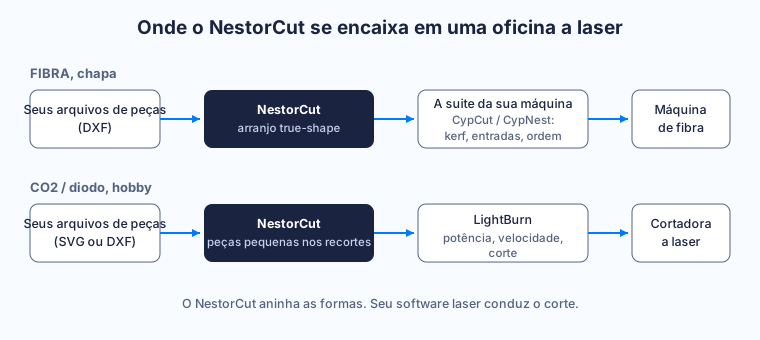
A solução é a montante. Aninhe as formas reais primeiro, em uma ferramenta que não faz nada além disso, depois entregue o arranjo pronto para a sua suíte como um DXF. Sua suíte mantém controle total de kerf, entradas de corte e ordem de corte, porque isso vive no processo de corte. A etapa de nesting só precisa deixar espaço entre as peças, kerf mais uma folga, e os parâmetros do processo cabem sem colisão.
Uma chapa de aço custa entre 150 e 230 €. Inox e alumínio custam mais. Em uma máquina de fibra, um arranjo mais denso não é um extra, é a diferença entre 12 chapas e 11 em um pedido.
O problema do CO2: o quick-nest acaba a estrada rápido
No mundo LightBurn, o nesting é um botão de conveniência. Solte suas peças, clique em quick-nest, receba um arranjo bom o suficiente para uma dúzia de porta-copos.
O botão deixa de ser suficiente quando o trabalho cresce. Formas irregulares que poderiam rotacionar e encaixar ficam empacotadas lado a lado. Peças pequenas ficam ao lado das grandes em vez de cair nos recortes das grandes. Ninguém diz qual retalho aproveitável sobrou na chapa quando o trabalho termina, então a sobra volta para a prateleira sem etiqueta e sem plano.
Se você corta compensado de 3 mm por diversão nos fins de semana, quick-nest está ótimo. Se você vende seus cortes, a chapa é uma linha de custo, e a qualidade do arranjo aparece direto na sua margem. É aí que um nester true-shape dedicado muda a conta: as peças rotacionam e encaixam de verdade, peças pequenas aninham dentro dos recortes das grandes automaticamente, e a sobra é medida e relatada como peça aproveitável em vez de mistério.
Exporte o arranjo final como SVG ou DXF, importe no software do seu laser, rode suas configurações habituais. Nada muda na sua máquina.
O que um melhor nesting realmente compra
Seja a chapa de aço ou compensado, a aritmética é a mesma. Um arranjo mais apertado significa mais peças por chapa. Menos chapas por pedido. No plano gratuito, sem cartão, você pode executar um dos seus trabalhos reais e ler a economia de material na tela de resultado. Explicamos todo o método no nosso artigo sobre o que é nesting 2D.
A versão honesta: não existe porcentagem universal de economia. Depende das suas peças, quantidades e tamanhos de chapa. O que é verdade é que o aninhamento em furos e a rotação true-shape são geralmente onde as maiores economias se escondem, porque preenchem espaços que o nesting baseado em retângulos deixa vazios por design.
Onde o NestorCut se encaixa
O NestorCut faz um trabalho: aninha as formas das suas peças nos tamanhos das suas chapas, em forma real, em tantas chapas quanto o pedido exigir. Você importa DXF, SVG ou DWG, cada peça é validada e visualizada, você define quantidades, rotação permitida e direção das fibras, e recebe 3 arranjos para comparar: o mais denso, o de maior retalho aproveitável, ou o equilibrado. Você baixa DXF por chapa, visualizações SVG, ou um ZIP do trabalho completo. Sem G-code, sem pós-processador: seu software de laser continua sendo o chefe do processo de corte, exatamente como hoje.
O motor é o mesmo de nível acadêmico para todos os planos, e trabalhos idênticos produzem arranjos idênticos. Contas gratuitas processam localmente no navegador, então os arquivos nunca saem da sua máquina, e o cofre zero-knowledge está disponível em todos os planos para quando você quiser seus arquivos de projeto criptografados com uma chave que nunca vemos.
Se você trabalha com metal em uma máquina de fibra ou compensado em uma CO2, o teste não custa nada: execute o projeto demo, mais de 300 peças já carregadas, um clique, e veja o que um arranjo mais apertado faz com a sobra. Uma chapa economizada geralmente cobre o mês.
Traduzido do inglês.