Nesting pour la découpe laser : ateliers fibre et makers CO2 n'ont pas le même problème
Demandez à un propriétaire de laser fibre et à un maker en diode ce qu’ils pensent du nesting : vous aurez deux réponses différentes. Le premier a un module d’imbrication livré avec la machine. Le second a un bouton « quick nest » dans son logiciel laser. Et pourtant, tous les deux laissent de la matière sur la table, pas pour la même raison.
La découpe laser, c’est deux mondes, et le problème du nesting se coupe en deux.
Les deux mondes du laser
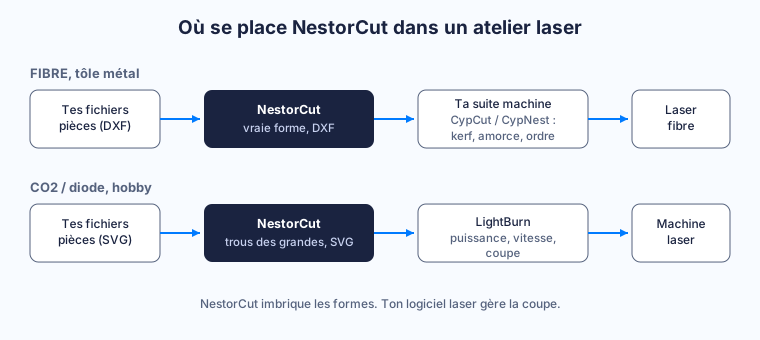
Le laser fibre coupe le métal. De la tôle, surtout de l’acier, de l’inox et de l’aluminium, sur des machines qui coûtent le prix d’une voiture. Ces machines arrivent presque toujours avec une suite de contrôle et de FAO intégrée, le plus souvent la famille CypCut de Bochu et son module d’imbrication CypNest. Cette suite commande tout le processus de coupe : compensation du kerf, amorces, perforation, ordre de coupe.
Les CO2 et les diodes coupent tout le reste. Contreplaqué, acrylique, cuir, carton. Ce monde-là tourne surtout sous LightBurn, parfois avec le logiciel fourni avec la machine de hobby. Le flux part d’un outil de dessin, Inkscape pour beaucoup, et finit dans un fichier envoyé à la machine.
Deux mondes, une même habitude : le nesting est traité comme une fonction annexe du logiciel de coupe. Or le nesting décide de la part de votre tôle qui devient des pièces, et de celle qui part en chute.
Le problème fibre : votre suite imbrique, mais à sa façon
Les suites du type CypCut savent très bien faire tourner la machine, et leur module d’imbrication est fait pour ça. Sur des pièces qui ressemblent à des rectangles, le résultat est bon.
La douleur arrive avec les vraies pièces. Des équerres crantées, des joints à trous de boulons, des panneaux décoratifs avec des découpes au milieu. Dès que les formes deviennent irrégulières, un module qui s’appuie sur les rectangles englobants gaspille les espaces entre les pièces. Et quand la commande c’est 40 pièces sur 3 formats de tôle, vous voulez un logiciel qui vous dise exactement combien de tôles charger, et ce qu’il vous reste comme chutes.
Il y a aussi un fait de terrain que tout le monde en production connaît : la suite qui pilote votre machine n’aime pas qu’on lui dicte sa loi. Vous ne la remplacerez pas, et vous ne devriez pas avoir à le faire.
La solution est en amont. Imbriquez d’abord les vraies formes, dans un outil qui ne fait que ça, puis passez le layout fini à votre suite en DXF. La suite garde la main sur le kerf, les amorces et l’ordre de coupe, parce que tout ça vit dans le processus de coupe. Le nesting n’a qu’une obligation : laisser la place entre les pièces, le kerf plus une marge, et les paramètres du processus rentrent sans collision.
Une tôle d’acier coûte entre 150 et 230 €. L’inox et l’aluminium coûtent plus cher. Sur une fibre, un layout plus dense n’est pas un luxe : c’est la différence entre 12 tôles et 11 sur une commande.
Le problème CO2 : le quick nest atteint vite sa limite
Dans le monde LightBurn, le nesting est un bouton de confort. Vous déposez vos pièces, vous cliquez, vous obtenez un layout bon pour une douzaine de dessous de verre.
Le bouton ne suffit plus quand le job grandit. Des formes irrégulières qui pourraient pivoter et s’emboîter restent posées côte à côte. Les petites pièces restent à côté des grandes au lieu de tomber dans leurs découpes. Personne ne vous dit quelle chute exploitable reste en fin de job, donc le reste retourne sur l’étagère sans étiquette et sans plan.
Si vous découpez du contreplaqué de 3 mm pour le plaisir le week-end, le quick nest est très bien. Si vous vendez vos découpes, la tôle est un coût, et la qualité du rangement se voit directement dans votre marge. C’est là qu’un nester dédié en vraie forme change le calcul : les pièces pivotent et s’emboîtent vraiment, les petites se logent automatiquement dans les découpes des grandes, et la chute restante est mesurée et annoncée comme une pièce réutilisable au lieu d’un mystère.
Vous exportez le layout fini en SVG ou DXF, vous l’importez dans votre logiciel laser, vous lancez vos réglages habituels. Rien ne change pour votre machine.
Ce qu’un meilleur nesting rapporte vraiment
Que la tôle soit en acier ou en contreplaqué, le calcul est le même. Un layout plus serré, c’est plus de pièces par tôle. Donc moins de tôles par commande. Sur l’offre gratuite, sans carte bancaire, vous pouvez lancer un vrai job chez vous et lire la matière économisée sur l’écran de résultat. On a détaillé toute la méthode dans notre article sur ce qu’est le nesting 2D.
La version honnête : il n’existe pas de pourcentage d’économie universel. Ça dépend de vos pièces, de vos quantités et de vos formats de tôle. Ce qui est vrai, c’est que le hole nesting et la rotation en vraie forme sont là où se cachent les plus gros gains, parce qu’ils remplissent les espaces qu’un nesting à rectangles laisse vides par construction.
Où se place NestorCut
NestorCut fait un seul métier : imbriquer vos formes sur vos formats de tôle, en vraie forme, sur autant de tôles que la commande en demande. Vous importez du DXF, du SVG ou du DWG, chaque pièce est validée et prévisualisée, vous réglez les quantités, la rotation autorisée et le sens du grain, et vous obtenez 3 layouts à comparer : le plus dense, la plus grande chute réutilisable, ou un équilibré. Vous téléchargez le DXF par tôle, les SVG de contrôle, ou le ZIP du job complet. Pas de G-code, pas de post-processeur : votre logiciel laser reste le patron du processus de coupe, exactement comme aujourd’hui.
Le moteur est le même, issu de la recherche, pour toutes les offres, et un job identique produit un layout identique. Les comptes gratuits calculent localement dans le navigateur : les fichiers ne quittent jamais votre machine. Et le coffre sans connaissance est disponible sur toutes les offres, pour chiffrer vos projets avec une clé que nous ne possédons pas.
Que vous coupiez du métal en fibre ou du bois en CO2, le test ne coûte rien : lancez le projet démo, plus de 300 pièces déjà chargées, un clic, et regardez ce qu’un layout plus serré fait à la chute. Une tôle économisée paie généralement le mois.