Nesting para corte láser: los talleres de fibra y los maker de CO2 no tienen el mismo problema
Pregúntale a un dueño de láser de fibra y a un aficionado con láser de diodo por el nesting: obtendrás dos respuestas distintas. El de fibra tiene una herramienta de nesting incluida con la máquina. El aficionado tiene un botón de quick nest en su software láser. Ambos siguen dejando material sobre la mesa, y no por la misma razón.
El corte láser son dos mundos, y el problema del nesting se divide justo por la mitad.
Los dos mundos del láser
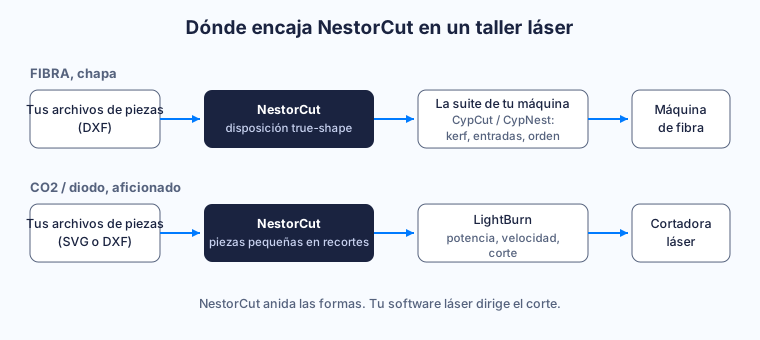
Los láser de fibra cortan metal. Chapa, sobre todo acero, inox y aluminio, en máquinas que cuestan lo que un coche. Estas máquinas casi siempre llegan con una suite de control y CAM, la mayoría de las veces la familia CypCut de Bochu con su módulo de nesting CypNest. Esa suite es la dueña del proceso de corte: compensación de kerf, entradas, perforaciones, orden de corte, todo.
Los láser de CO2 y diodo cortan todo lo demás. Contrachapado, metacrilato, cuero, cartón. Este mundo corre sobre todo en LightBurn, a veces en el software que venía con la máquina de aficionado. Aquí el flujo suele empezar en una herramienta de diseño, Inkscape para muchos, y termina con un archivo enviado al láser.
Dos mundos distintos, un hábito compartido: el nesting se trata como función secundaria del software de corte. Y el nesting no es una función secundaria. Decide cuánta parte de tu chapa se convierte en piezas y cuánta en chatarra.
El problema de la fibra: tu suite anida, pero a su manera
Las suites tipo CypCut son buenas dirigiendo la máquina. Su nesting integrado está hecho para eso, y con piezas más bien rectangulares hace un trabajo digno.
El dolor empieza con las piezas reales. Soportes con escotes, juntas con agujeros para pernos, paneles decorativos con recortes en medio. Cuando las formas se vuelven irregulares, un módulo de nesting que se apoya en los rectángulos de las piezas empieza a desperdiciar los huecos entre ellas. Y cuando tu pedido son 40 piezas en 3 tamaños de chapa distintos, quieres que el software te diga exactamente cuántas chapas cargar y qué retos conservar.
Hay además un hecho de flujo que no sorprende a nadie que dirija producción: la suite que gobierna tu máquina no gusta que le digan cómo hacer su trabajo. No la vas a sustituir. No tienes por qué.
La corrección va aguas arriba. Anida primero las formas verdaderas, en una herramienta que no hace otra cosa, y entrega después la disposición terminada a tu suite como DXF. Tu suite conserva el control total del kerf, las entradas y el orden de corte, porque esos viven en el proceso de corte. El paso de nesting solo tiene que dejar espacio entre piezas — kerf más un margen — y los parámetros del proceso encajan sin colisiones.
Una chapa de acero cuesta entre 150 y 230 €. El inox y el aluminio cuestan más. En una máquina de fibra, una disposición más densa no es un extra: es la diferencia entre 12 y 11 chapas en un pedido.
El problema del CO2: el quick nest se queda corto enseguida
En el mundo LightBurn, el nesting es un botón de comodidad. Suelta tus piezas, pulsa quick nest, obtén una disposición suficiente para una docena de posavasos.
El botón deja de bastar cuando crece el trabajo. Las formas irregulares que podrían rotar y encajar quedan empaquetadas lado a lado. Las piezas pequeñas se sientan junto a las grandes en vez de caer en sus recortes. Nadie te dice qué sobrante utilizable queda en la chapa al acabar, así que el resto vuelve a la estantería sin etiqueta y sin plan.
Si cortas contrachapado de 3 mm por diversión los fines de semana, quick nest está bien. Si vendes tus cortes, la chapa es una partida de coste, y la calidad del empaquetado se nota directamente en tu margen. Ahí un nester true-shape dedicado cambia las cuentas: las piezas rotan y encajan de verdad, las pequeñas se anidan automáticamente en los recortes de las grandes, y el resto se mide y se declara como pieza aprovechable en vez de misterio.
Exporta la disposición terminada como SVG o DXF, impórtala en tu software láser, lanza tus ajustes habituales. De tu máquina no cambia nada.
Qué compra realmente un mejor nesting
Sea la chapa de acero o de contrachapado, la aritmética es la misma. Una disposición más apretada significa más piezas por chapa. Menos chapas por pedido. En el plan gratuito, sin tarjeta, puedes ejecutar uno de tus trabajos reales y leer el material ahorrado en la pantalla de resultado. Todo el método está en nuestro artículo qué es el nesting 2D.
La versión honesta: no existe un porcentaje de ahorro universal. Depende de tus piezas, tus cantidades y tus tamaños de chapa. Lo que sí es cierto: el anidado en agujeros y la rotación true-shape suelen esconder las mayores ganancias, porque rellenan espacios que el nesting por rectángulos deja vacíos por diseño.
Dónde encaja NestorCut
NestorCut hace un trabajo: anida las formas de tus piezas en tus tamaños de chapa, en true shape, en tantas chapas como pida el pedido. Importas DXF, SVG o DWG, cada pieza se valida y se previsualiza, ajustas cantidades, rotaciones permitidas y dirección de la fibra, y obtienes 3 disposiciones que comparar: la más densa, el mayor sobrante aprovechable o la equilibrada. Descargas DXF por chapa, vistas previas SVG o un ZIP de todo el trabajo. Sin G-code, sin postprocesador: tu software láser sigue siendo el jefe del proceso de corte, exactamente como hoy.
El motor es el mismo, de nivel investigador, para todos los planes, y trabajos idénticos producen disposiciones idénticas. Las cuentas gratuitas calculan en local en el navegador, así que los archivos nunca salen de tu máquina, y la caja fuerte zero-knowledge está disponible en todos los planes para cuando quieras los archivos del proyecto cifrados con una clave que nunca vemos.
Si trabajas metal en una fibra o contrachapado en una CO2, la prueba no cuesta nada: abre el proyecto demo, más de 300 piezas ya cargadas, un clic, y mira qué le hace una disposición más apretada al sobrante. Una chapa ahorrada suele cubrir el mes.
Traducido del inglés.